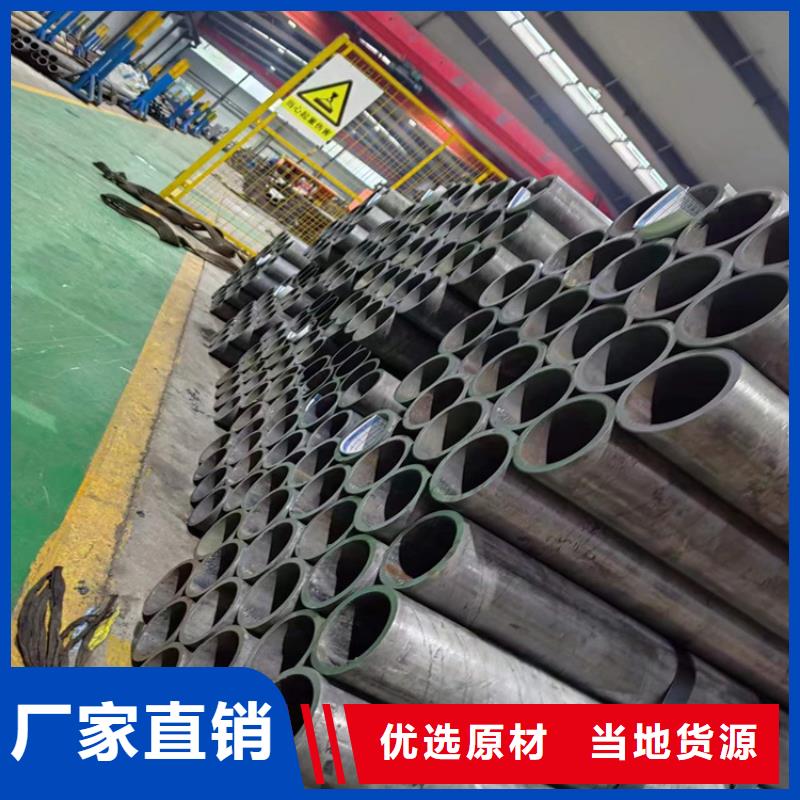
以下是:山东省济宁市珩磨管珩磨管加工厂专业生产团队的产品参数
以下是:山东省济宁市珩磨管珩磨管加工厂专业生产团队的图文视频
【安达珩磨管】持续拓展产品矩阵,现有
泗水调质活塞杆、
邹城油缸缸芯、
兖州油缸管、
汶上调质活塞杆、
微山厚壁珩磨管、
滨州缸筒、
烟台316不锈钢珩磨管、
聊城珩磨管等,满足不同场景需求。在山东省济宁市本地采买
珩磨管珩磨管加工厂专业生产团队到
珩磨管液压机械(济宁市分公司),无论您是个人用户还是企业采购,我们都将竭诚为您服务。品质保证,价格优惠,厂家直销,欢迎有需要的客户来电。联系人:
高经理-【13184177133】。 山东省,济宁市 1983年8月30日,济宁撤地改市。济宁市是山东省政府批复确认的淮海经济区中心城市之一、历史文化名城、滨水生态旅游城市,历史文化悠久,是东夷文化、华夏文明、儒家文化、水浒文化、运河文化的重要发祥地之一。人文初祖黄帝和儒家至圣孔子、亚圣孟子、复圣颜回、史家左丘明皆出生于此。人文旅游资源丰富,“三孔”和京杭大运河为世界文化遗产。拥有孟庙、孟府等41处全国重点文物保护单位,以及微山湖旅游区等AAAAA级旅游景区。是交通枢纽城市。地处北京市和上海市的黄金分割点,鲁南高铁在济宁境内设有6个站点。京杭大运河纵贯全境,主航道210千米,航运能力达1亿吨。
我们为您呈现了珩磨管珩磨管加工厂专业生产团队产品的视频介绍,相较于图文,视频更能展现产品的真实面貌和细节。不妨点击观看,感受产品的魅力。
以下是:山东济宁珩磨管珩磨管加工厂专业生产团队的图文介绍


山东济宁珩磨管油缸管绗磨管选择合适的珩磨管淬火冷却方法 一般说,珩磨管淬火裂纹产生在珩磨管淬火硬化部分。为了实现珩磨管淬火硬化,必须从奥氏体化温度以大于临界冷却速度进行急冷。热应力和相变应力之和是正值(拉应力)还是负值(压应力),决定了珩磨管淬火裂纹是否发生。为正值易裂,为负值则不易裂。为了防止淬裂,应充分有效地利用热应力,减少相变应力。冷却速度与淬裂的关系(1)预冷珩磨管淬火:把工件自奥氏体化温度取出,先行在空气中预冷一段时间,使各部分温差减小,或在技术条件允许的情况下,令其薄的截面处或棱角处产生部分非马氏体组织,然后再进行全部珩磨管淬火。(2)双液珩磨管淬火:双液珩磨管淬火从单纯防止珩磨管淬火裂纹的观点出发,关键是第二级珩磨管淬火介质的缓冷作用。先强冷后弱冷,如水-油、水-空、油-空气等。珩磨管


珩磨管液压机械(济宁市分公司)投入大量资源拓展研发团队,实现 济宁本地80镀铬棒、济宁本地110镀铬棒从研发到生产,以及 济宁本地附近调制硬轴、济宁本地90镀铬棒、山东济宁就近63镀铬棒的服务。我们提供各种创新,高质量,具有成本效益的可持续 济宁本地附近45#镀铬管、山东济宁本地附近70镀铬棒、济宁调制活塞杆产品以及服务,以满足不同地区不同场景的特定需求。


山东济宁珩磨管油缸管绗磨管油缸管结构及技术要求介绍油缸管结构及技术要求介绍1、 结构分析:1、 φ50mm×770mm本身的圆度公差为0.005mm。2、左端M39×2-6g螺纹精密油缸钢管φ50mm中心线同轴度公差为φ0.05mm。3.1:20锥轴与精密油缸钢管φ50mm中心线的同轴度公差为φ0.02mm。4.1:20锥面本身的圆跳动公差为0.005mm。5.1:20锥面着色检查,接触面积不小于80%。5、 φ50mm×770mm表面氮化,氮化层深度0.2~0.3mm,表面硬度62~65hrc。2、 技术要求分析:1、油缸管采用45#钢制作,表面镀铬,φ50mm×770mm部分经调质处理。表面渗氮后,芯部硬度为28~32hrc,表面渗氮层深度为0.2~0.3mm,表面硬度为62~65hrc。这样,精密油缸钢管不仅具有一定的韧性,而且具有良好的耐磨性。2、油缸管正常使用时承受交变载荷,φ50mm×770mm处密封该设备来回摩擦其表面,因此需要高硬度和珩磨管


您是想要在山东省济宁市采购高质量的珩磨管珩磨管加工厂专业生产团队产品吗?珩磨管液压机械(济宁市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的珩磨管珩磨管加工厂专业生产团队产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:高经理-【13184177133】,地址:《山东省济宁市104国道与东风东路交叉口东北20米微山经济开发区食品工业园1幢》。