


更新时间:2026-11-18 02:35:07 ip归属地:合肥,天气:雾转小雨,温度:7-14 浏览次数:63 公司名称: 华尔新材料科技(合肥市分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 157 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 产地 | 山东 |
| 品牌 | 聚晟 |
| 可定制 | 是 |
| 范围 | 桥梁护栏-不锈钢复合管护栏供应范围覆盖安徽省、合肥市、马鞍山市、蚌埠市、黄山市、阜阳市、亳州市、六安市、巢湖市、铜陵市、淮北市、淮南市、芜湖市、安庆市、滁州市、宿州市、宣城市、池州市 瑶海区、庐阳区、蜀山区、包河区、长丰县、肥东县、肥西县、庐江县等区域。 |



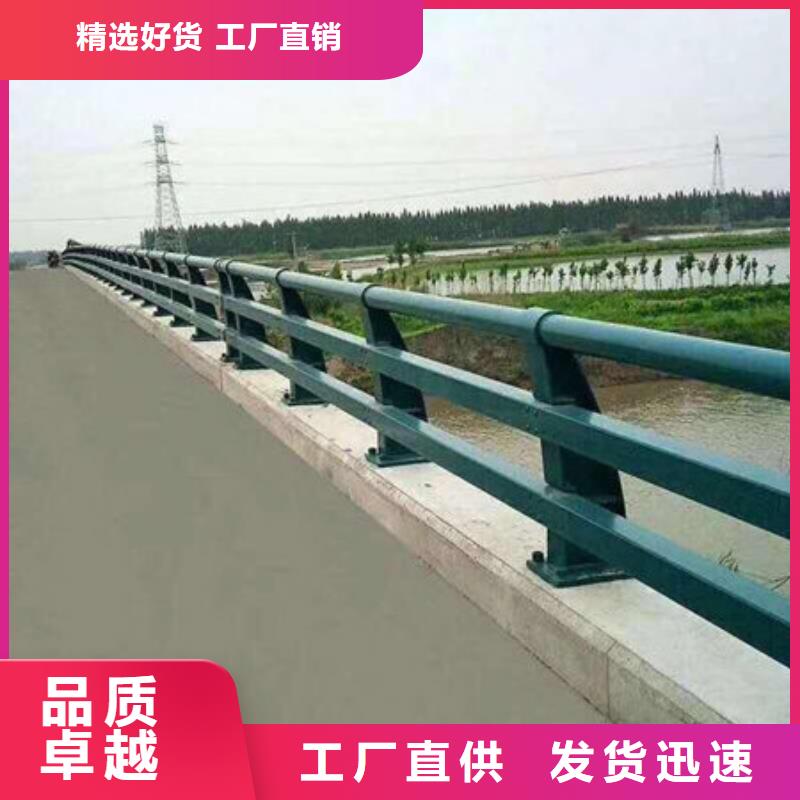

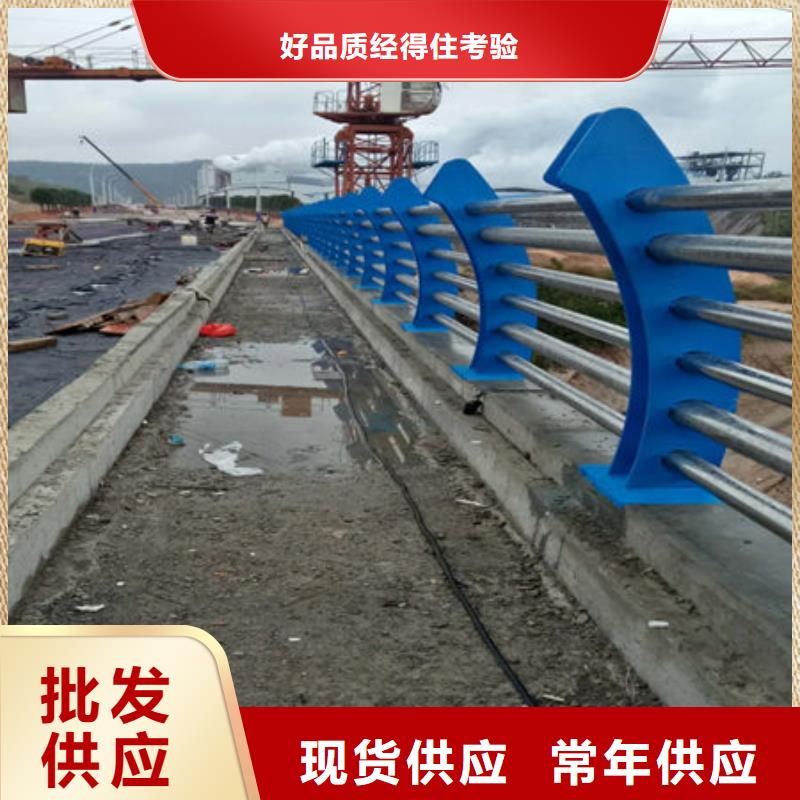
不锈钢复合管防护栏
不锈钢复合管在防护栏,护栏上是常常会应用的,它不论是耐磨性能還是抗腐蚀上全是较为非常好的,针对不锈钢复
合管而言它的规定是较为严苛的,务必要硬实,表层有光泽度。不锈钢复合管在生产制造上的流程是较为认真细致的
,在其中为关键的一个流程便是电焊焊接。电焊焊接规定的溫度,环境湿度及其焊丝,熟度全是不一样的,要依照主
要用途开展去生产制造,促使它的特性和特点合格开展,不锈钢复合管电焊焊接规定的技术性特性较为高,许多的老
师傅不是具有电焊焊接的工作能力的。下列是给大伙儿开展详细介绍的有关的电焊焊接的流程供大伙儿开展参照:
1、不锈钢复合管焊丝人间有钛钙型和低氢型二种。电焊焊接电流量尽可以选用直流稳压电源,有益于抑制焊丝
泛红和熔浓淡。钛钙型焊芯的焊丝不适合做全影响力电焊焊接,只合适立焊友谊角焊;低氢型焊芯的焊丝可做全影响
力电焊焊接。
2、为防止产生裂痕、凹痕、出气孔等缺点,钛钙型焊芯焊接前经150-250℃风干1h,低氢型焊芯焊接前经200-
300℃风干1h。不能不如频繁不断风干,要不然药皮易零落。
3、焊缝结算清洁,还防止焊丝沾上油以及它脏污,以防加上焊接碳含量并危害电焊焊接品质。
4、为防止加温而产生晶间腐蚀,电焊焊接电流量不适合过大,一般应该比碳钢焊条低20%上下,电孤不必太长
,虚梁快冷,以窄道焊为宜。
5、应尽可能选用短弧电焊焊接,弦长一般2-2mm,电孤太长易产生热裂痕。
6、运条:应选用短弧急速焊,一般不同意横着晃动,其总体目标是减少不锈钢复合管电焊焊接发热量和热危害
区总宽,发展焊接抗晶间腐蚀才可以和减少热裂痕的趋向。
7、不锈钢复合管的焊接应沉稳采用焊丝,防止焊丝采用不妥展现热裂痕或高溫热处理后惹起σ相溶解,使金属
材料老化。参考不锈钢复合管与不一样的钢的焊丝挑选标准开展采用,并接受适当焊接方法。



华尔新材料科技(合肥市分公司)经销批发 合肥本地附近不锈钢复合管厂家、安徽合肥本地附近环城路护栏、安徽合肥本地灯光护栏,在消费者当中享有较高的地位,公司与多家零售商和代理商建立了长期稳定的合作关系。本公司经销的[关品种齐全、价格合理。华尔新材料科技(合肥市分公司)实力雄厚,重信用、守合同、确保产品质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。


不锈钢复合管护栏制造的基本工序
不锈钢复合管护栏在日子中的应用十分广泛,咱们日常日子中的许多地方都离不开不锈钢复合管护栏。咱们都知
道不锈钢复合管护栏的运用效果许多,可是却不知道不锈钢复合管护栏的制造工序,现在咱们大家就一起来简略的了
解一下。
一,概述
不锈钢复合管护栏是由较厚的珠光体钢(基体)与较薄的不锈钢(复层)复合轧制而成的双金属板。基体主要是
碳钢和低合金钢,如:Q235、20、20g、20R、09Mn2、15MnTi、16Mn、16MnR、14Cr1MoR、
15CrMoRH等,复层多为耐蚀性好的不锈钢,如:1Cr18Ni9Ti、0Cr18Ni9Ti、1Cr18Ni12Mo2Ti、
0Cr18Ni12Mo2Ti、1Cr18Ni9、0Cr13、Cr23Ni28Mo3Cu3Ti等。
不锈钢复合管护栏的底层与复层交界处的焊接属异种钢焊接,其焊接性主要取决于复层和底层的物理性能、化学
性能、接头方式及填充金属种类,常发作高温结晶裂纹、推迟裂纹和脆化问题。焊接的办法有:焊条电弧焊、埋弧焊
、CO2气体维护焊等,现在常用氩弧焊焊接复层、焊条电弧焊焊接底层。为了确保复合钢板不失去原有的综合性能
,底层与复层有必要别离进行焊接;底层的焊接工艺与珠光体相同,复层的焊接工艺与相应的不锈钢相似,而底层与
复层交界处的异种金属焊接是关键。
二,焊前预备
1,不锈钢复合管护栏的切开,一般总厚在12mm以下时,选用机械剪切合冷冲压加工等方,加工时复层有必要
向下底层向上,不能损伤复层外表和结合处;在底层和复层都较厚的情况下,可选用等离子切开(从复层侧开始切开
)和氧-乙炔火焰切开(从基体侧开始,氧压和割速要比同厚的碳钢板小,但割嘴稍大些)。
2,不锈钢成形制造,要尽或许实行常温冷态弯曲成形,不能在滚床或压床进行急剧弯曲,要逐段缓慢加工成形
;如果需求热加工成形的话,首先要清洗工件外表油污及杂质,运用弱氧化性演加热工件,以防增碳现象;关于低碳
钢基体可以空冷,对低合金钢基体要进行保温缓冷。加热温度在700~850℃。
3,坡口制造,制造坡口时一般薄件可选用Ⅰ形坡口,较厚的可选用V形、U形、X形、V和U联合形等方式的坡
口。一般尽或许选用X形坡口双面焊,先焊底层,再焊过度层,终焊复层,以确保焊接接头具有较好的耐蚀性。当
焊接方位受到限止,只能选用单面焊时,可选用V形坡口,先焊复层,再焊过度层,终焊底层,焊接时尽量使复层
中少熔入底层成分。
4,不锈钢复合管护栏焊接材料的选用,当复合板厚度小于25mm时,底层也可全用A302焊条(应力较大);
当复合板大于25mm时,可先用纯铁焊条焊一层过渡层,然后用钢焊条焊接底层,常用焊材选用如下图:
三,焊接操作
1,不锈钢复合钢的焊接顺序一般为:先焊底层,再焊过渡层,终焊复层以确保焊接接头具有良好的耐蚀性,
一起还应考虑过渡层的焊接特点,,尽量削减复层一侧的焊接作业量。
2,角接接头不管复层坐落内侧仍是外侧,均先焊接底层。当复层坐落内侧时,在焊复层曾经应从内角对底层焊
根进行清根;当复层坐落外侧时,应对底层终焊道进行磨光,焊接复层时可先焊过渡层,也可直接焊复层,这要看
不锈钢复合管护栏厚度而定。
3,由于过渡层在高温下有碳扩散过程发作,在交界区形成了高硬度增碳带和低硬度的脱碳带使过渡层形成了杂
乱的金相安排,添加焊接难度。因此,为了防止 层基体焊缝熔入奥氏体,可预先将接头附近的复层金属加工掉一
部分。
4,先焊底层, 道底层焊缝不应熔透到复层,以防焊缝金属发作脆化或发作裂纹,底层钢焊接时,仍按底层
惯例焊接电流。底层焊完后,用碳弧气刨、铲削、磨削等办法清理焊根,要求高的,经X射线探伤合格后,才能焊接
过度层。
5,过渡层焊接,为了削减母材对焊缝的稀释率,在确保焊透的情况下,应尽量少焊接电流;要选用小直径焊条
和窄焊道,有必要盖满底层焊缝切高出底层1mm,焊缝成形要滑润,不能凸起,否则要打磨掉。
6,焊接小直径不锈钢复合钢管时, 层焊道应选用钨极氩弧焊,第二层可用奥氏体不锈钢焊条焊接。
7,关于大厚度不锈钢复合管护栏制造的高压容器,施焊过程中先焊内部不锈钢复合层,再焊一层铁素体过渡层
终用低合金钢焊条填满底层焊缝。
8,根据作业条件选用结构材料时,应使奥氏体焊缝与珠光体钢熔合区中的扩散层降低到小程度,这关于高温
和有腐蚀介质中作业的构件和焊后需求进行回火处理大型构件来说尤其重要。
9,操作时要注意维护非焊接部位复层外表,防止电弧划伤,底层焊缝要为过渡层留出合适的深度,一般距复层
约2mm.
四,焊后处理
对不锈钢复合钢的焊接接头,一般既不进行复层的固溶处理,也不进行消应力处理。可是关于极厚的焊件,常常
采取中间退火和消应力处理,残余应力的热处理好在底层焊完后进行,热处理后再焊过渡层和复层,如需整体
热处理时温度的选择要考虑对复层耐蚀性的影响、过渡层的不均匀性及异种钢物理性能的差异,温度一般为:450~
650℃。
不锈钢复合钢的焊后处理常用办法有:退火处理、喷丸处理、借助变形法应力。


