


为了让您更地了解我们的【弯管】O型弯管品牌专营,我们精心制作了产品视频。请花1分钟时间观看,您会发现更多细节和优势。
以下是:河北保定【弯管】O型弯管品牌专营的图文介绍


管路和弯管的设计方案。测试管道设计的实施方案比较简单快捷。但便捷的根源在于管道和弯管、管接头等库比较充足。今天我们就一起来看看生成管路和弯管的条件,各位管路工程设计人员可以根据自己的实际情况建立属于自己或者企业的管道和弯管库吧! 管路和弯管的设计方案 一、转化成管道标准 1.绘图2个圆的手稿,各自取名为“直径”和“公称直径” 2.该手稿取名为“管路手稿” 3.拉申一个长短,该“常规-拉申”改成“拉申”,规格取名为“长短”,留意拉申方位。 4.绘制完毕后选择横截面,绘制圆形手稿,输入与名义直径相同的规格,并命名名名为Filtersketch的名义钻石 二、 转化成弯管标准 1.绘图一定位点弧形,标视角“90”取名“钣金折弯视角”,标半经“R值”取名为“钣金折弯半经”,该手稿取名为“弯管弧形”。 2.选一基准点绘图一个圆,标直徑“φ值”取名“直徑”,并定位。 3.应用“扫描仪特点”,并“抽壳”,维持壁厚,即“靠外”抽壳。 4.选前边绘图的2个“点”,撤出并选二点转化成节点,留意点的挑选,及值。 5.显示信息特点规格。 接管和弯管是管路系统软件中基础的2个零配件,搞好后也要在引出来管路的常规零件中设置管路节点,明确联接方位及分辨管道直径的规格型号规格。 设计方案时,在装配线上将常规零件装进并储存,鼠标右键节点“刚开始管路”根据访问寻找接管和弯管,有可能要点一下过虑,分辨到后刚开始绘图三d手稿,进行后发布编写情况,储存设计方案結果。


航萧管件(保定市分公司)位于徐水区朝阳大街266号中船重工风帆产业园区5幢,主营【保定热弯中频工程、河北保定就近薄壁U型弯管、保定酒店弯管配件】制造,厂家于2016年正式注册成立。多年以来,厂家本着为客户提供更好的【河北保定就近管道弯管配件、保定本地附近H型钢拉弯廊架】产品和服务思想,专注于【河北保定弯管厂家、保定本地幕墙中频弯管、河北保定就近L型弯管】设计、制造,与全国200多个【保定化工弯管工程、河北保定本地附近工地拉弯、保定就近H型钢拉弯工程】客户建立了长期合作关系。

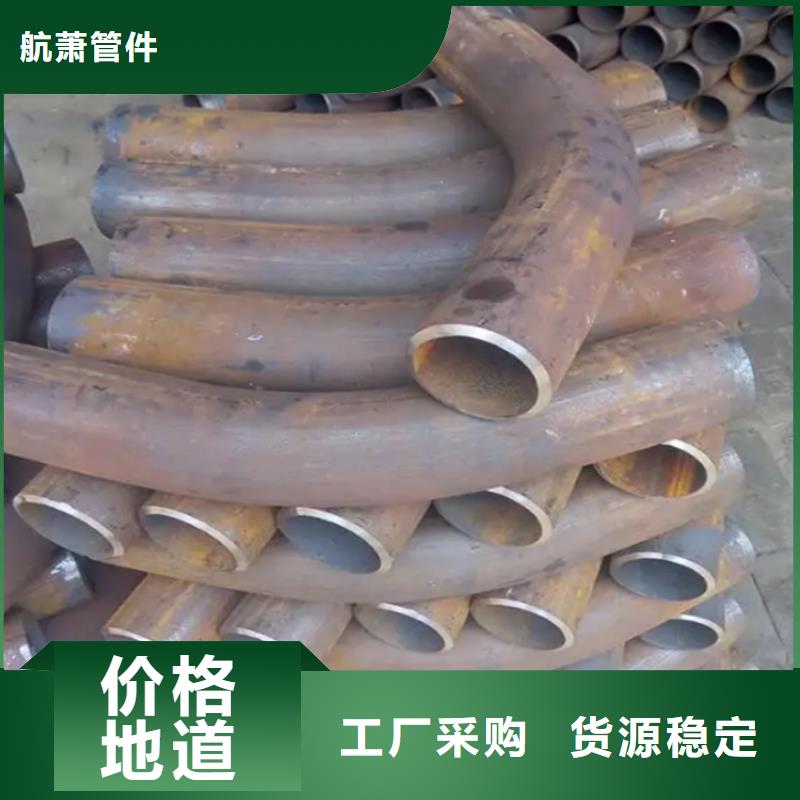
弯头的分类你了解多少呢,众所周知,管道的方向一般由弯头控制。那么弯头的分类是什么?今天,我想向大家介绍一下弯头的分类。 弯头是热水器安装中常见的连接管。它用于连接和改变弯管处的管道方向。其他名称:直角弯头、焊接弯头、45度角弯头、180度直角、冲压弯头、机械弯头等。 用途:连接两个公称直径相同或不同的管道,使管道以90度、45度、180度和一些特定的角度转换方向。在我们的日常生活中,90度45度180度的弯管随处可见。事实上,弯头有特殊的角度,但是很少有特殊的角度。可锻铸铁管件,主要用于供热、水和燃气管道及管道。压制弯头,又称无缝弯头。这种弯头由优质碳钢、耐酸不锈钢和低合金钢无缝钢管等制成。在特殊模具中压制成型。一般来说,无缝钢管是由专业设备制造商或加工厂通过冲压生产制造的。出厂时应在弯头两端加工凹槽。 弯曲半径和公称直径为1.5倍,特殊情况下弯曲半径可等于弯头公称直径。该范围与无缝钢管的壁厚一致.。 冲压焊接弯头是将板材通过模具冲压成半环弯头。然后将两个半环组装焊接成型。 在公称直径尺寸范围内,使用弯曲半径为200毫米或以上的无缝管弯头。 有两种生产方法: 一种是在用于植物材料的钢板上,经过切割和滚压焊接到多个辊管支撑板上。 另一种是用管材下料,采用组焊工艺成型。规格一般在200毫米以上。环境温度不应高于200,一般企业施工人员均可生产。弯头高压,优质低碳钢或锻造合金钢。 根据不同管道的连接结构。弯头两端加工成螺纹或凹槽,加工精度很高。要求管口螺纹和法兰螺纹紧密相连,配套企业可以自由拧入,不松动。压力为22.0和32.0MPa的石化管道,DN6200.通用规格范围。 弯管生产的技术要求: 需要控制曲率半径。例如,如果半径长度为1.5D。曲率半径必须在要求的公差范围内。由于这些管道大部分用于焊接,为了提高焊接质量。端部倾斜一定的角度和一定的边缘,这也是很严格的。它指定边的数量、角度和偏差范围。以及比管件更厚的几何图形。弯管的表面质量和机械性能与管道基本相同。为了便于焊接,连接管应由相同的钢制成。


使用弯管要注意三个问题——避免剧烈挤压。弯管的使用范围很广,同时也有许多需要特别注意的地方,因为它一旦在使用中出现问题,可能会影响其使用,甚至直接报废。因此,在使用弯头之前,要特别注意以下三点: 使用弯管要注意三个问题——避免剧烈挤压 ,避免强烈挤压。 尽管说弯管材料有很好的韧性,但在使用过程中仍需特别注意积压强度问题。如在使用过程中出现强烈积压,则极有可能出现变形甚至断裂的情况,从而对弯管造成损失是较为严重的。 避免发生摩擦。 弯头在高速运转过程中,应特别小心,避免与转轮外的其他物体接触产生摩擦,以免发生意外情况,如有特殊情况发生,应立即停车。在弯曲的管子被卷起来的时候,也要注意排列整齐,在使用过程中不要接触到水。 选择吻合处弯曲的胎体。 在弯曲时,应特别注意选择与弯曲管径相匹配的弯曲胎,以免发生弯曲时的配合错误。对弯管材料本身的弯曲性能,以及耐腐蚀性都要了解清楚,因为这都有可能影响弯管的实际质量。 上述是关于弯管使用的三个主要的注意事项,只要对这些问题多加注意,在实际操作中就可以避免一些不必要的麻烦出现。如还想了解更多的弯管相关知识或购买问题,均可直接咨询我们的在线客服,我们将随时为您提供优质服务。


弯管机如何解决因油温变高而降低弯管精度 液压弯管机弯管精度如何保证 我们的液压弯管机采用的是电机带动液压油泵输入液压油,依靠电磁阀输入油压动力来弯曲管材,但是液压系统如何提高与保证弯管精度呢?这是我们需要思考的问题。 做过或者接触够液压系统的人都明白,液压油在我们的弯管机中经过长时间运行运转,油温就会变高,而油温变高后控制电磁阀就会出现锁不住油,或者液压油输入不均匀导致弯管精度大大受损,而这些问题我们可以采用编码器来控制弯管角度。但是由于油温变高后出现锁不住油而导致夹紧夹不住,弯管时出现打滑。打滑后管材弯曲就会出现起皱或者变形。这样大大的影响了弯管质量。但是这些问题该如何去解决呢? 我们的液压弯管机都是采用一个主油箱,而油泵输入的油都要经过冷却器再回到油箱内部。我们可以在冷却器上插入两根水管,使用自来水来回循环降温,这样能够很好的降低油温。从而保护弯管机因为油温变高而降低弯管精度。