


更新时间:2026-11-18 01:37:53 ip归属地:无锡,天气:阴,温度:10-18 浏览次数:23 公司名称: 恒泰泽远防腐管道(无锡)办事处
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 厂家/产地 | 纵横机械/洛阳 |
| 主要材料 | 碳钢20# |
| 衬里材料 | 塑料粉未 |
| 衬里厚度 | 4-10mm |
| 产品规格 | 按要求订做 |
| 生产工艺 | 热滚塑工艺 |
| 连接方式 | 法兰连接 |
| 适用温度 | -60~100℃ |
| 适用压力 | -0.07 M Pa ~ 2.5 M Pa |
| 检测电压 | 5KV-30KV |
| 执行标准 | HG20536-93 |
| 应用领域 | 化工、环保、冶炼、电力等行业 |
| 范围 | 防腐衬塑管道dn100不锈钢衬塑管供应范围覆盖江苏省、南京市、苏州市、连云港市、无锡市、常州市、淮安市、徐州市、盐城市、镇江市、南通市、泰州市、宿迁市、扬州市 崇安区、南长区、北塘区、锡山区、惠山区、滨湖区、江阴市、宜兴市等区域。 |



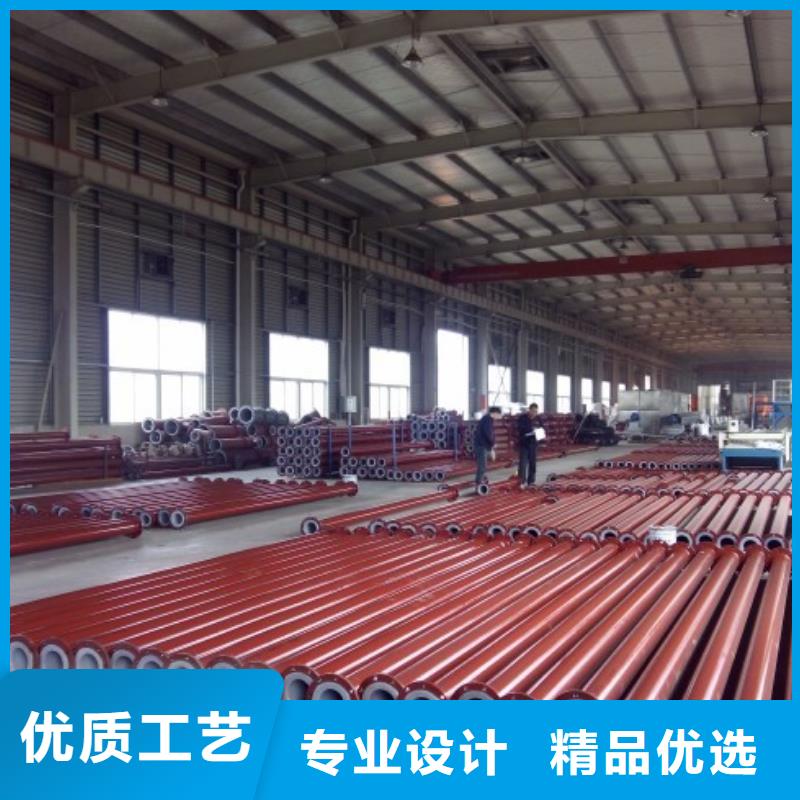
全力保证钢衬塑管道的合格率达到
钢衬塑管道和管件防腐层较容易破损,较容易泄漏的地方有:直管法兰口直角部位,长管道的中间部位,三通的主管支管结合部位,弯头的中心位置。如何保证衬塑管道出厂合格率达呢?
衬塑管道厂家具有的电火花检漏仪探头,也符合管道内防腐检测要求,不过检测衬塑钢管防腐层容易漏检,根据多年生产经验改进方法是制作成公称通径DN25-1000mm圆型探头各一套。探头上缠绕不锈钢丝一道,中间设一螺母连接点,用Φ10mm圆钢3.5M长度,连接于电火花仪探头之上,圆钢长杆上要套Φ15塑料管,保证操作,使用时将圆探头伸进钢塑复合管道内缓缓向前移动,如果有破损点,不管大小都能一网打尽。
还制作大小不一的,自动转弯探头用来检测衬塑管件,具体制作方法:选用一支钢性适中的长度500mm,Φ20mm左右弹簧,头部缠绕一个球型不锈钢丝,弹簧另一头焊一和探头螺纹相同的罗杆,这种专用探头可检测弯头三通。检测时,淄博钢衬四氟管道厂家提到,只要将专用探头伸进衬塑管道内,慢慢向前进,就自动转弯,自动探测,自动报警,检测效果十分理想。有了电火花管道专用探头,衬塑管道合格率这一目标才能实现。


恒泰泽远防腐管道(无锡)办事处是一家拥有超过15年 无锡本地耐盐腐蚀衬塑管、江苏无锡本地附近流体输送衬塑管相关经验,高素质专业人才的 江苏无锡就近耐高温衬塑管、无锡本地附近衬塑管帽、江苏无锡本地给水衬塑管道厂家,以苛刻的质量标准和产品创新能力为特色。作为您可靠的合作伙伴,我们提供周到的服务,包括开发,设计,制造,生产,订制等。我们会以j i大热情解决广大客户复杂的问题。我们可以根据客户特定图纸,生产出各式各样的 江苏无锡本地附近高压衬塑管、无锡本地附近衬PO管。请您信任我们在 江苏无锡就近雨水衬塑管、江苏无锡本地衬塑加长管、江苏无锡本地附近钢衬四氟钢管领域的专业,并相信我们的服务品质。从设计到交货,恒泰泽远防腐管道(无锡)办事处的专业团队将致力于为客户提供高价值 江苏无锡就近抗冲击衬胶管、江苏无锡就近衬塑管件产品。


碳钢衬塑复合管的表面制作对焊接的要求
1.在外部钢管的转角和接管部位是焊接难度高的,此部位要应尽量保证焊接要求。保证焊缝达到饱满状态,并将其细致打磨成钝角,形成圆弧过渡,焊接部位不得有毛刺和棱角现象。
2.在角焊缝的圆角部位,焊角部位,其焊角高度应大于5mm,一般凸出角应大于或等于3mm,内角应大于或等于10mm.
3.在清理组对卡具时,严禁损伤基体母材。施焊过程中严禁在基体母材上引弧。
4.在对复合管道的壳体进行焊接时,好采用双面对焊的焊接方法。这就要求我们工人的技术水平,焊缝要平整(磨平或圆滑过渡)、无气孔、焊廇和夹渣现象,且焊缝的高度不得大于2mm。在焊接完成后,还要彻底焊接带来的飞溅物。
5.钢管在焊接的时候必须采用连续焊,且焊缝不得出现裂缝或连续咬边的情况,咬肉深度不能超过0.5mm。
碳钢衬塑复合管在生产时要注意哪些事项:
一、不得有铁锈、木块、纸屑等有害杂质,必要时需过筛。
二、管道长度在500mm以上的需在衬塑防腐设备滚动辊上衬塑,到温度达到衬塑温度即可加料。
三、加料前应先把法兰密封面成型工装加紧在法兰上,加料采用专用加料管,加料应均匀一致。在停车情况下加料,加料后立即转动。
四、衬塑时间一般为2~15分钟,一般管径越大、壁厚越大时间越长,DN150以下控制在5分钟以内。
五、衬塑防腐设备的滚动辊圆周速度宜控制在40转/分以内,但不低于2转/分,一般管径越大速度越慢。
六、停转时,卸下密封面工装后次找平并冷却塑层,直至密封面光亮,光滑,凝固。冷却时必须转动,防止可能因温度局部过高而流淌影响使用及美观。
七、衬塑防腐设备的法兰拐角等较厚地方可采取湿布、喷雾等方法在外部快速降温。局部降温速度不宜太快,冷却水等不得接触衬层,防止衬层收缩过大,引起分层或剥离。时间一般不超过2min,且滚动架上转速应低于30转/分。
八、表面稍粗糙或平面度稍起伏,可用火焰或加热炉均匀加热,但避免因局部温度过高或燃烧而成黄色。


